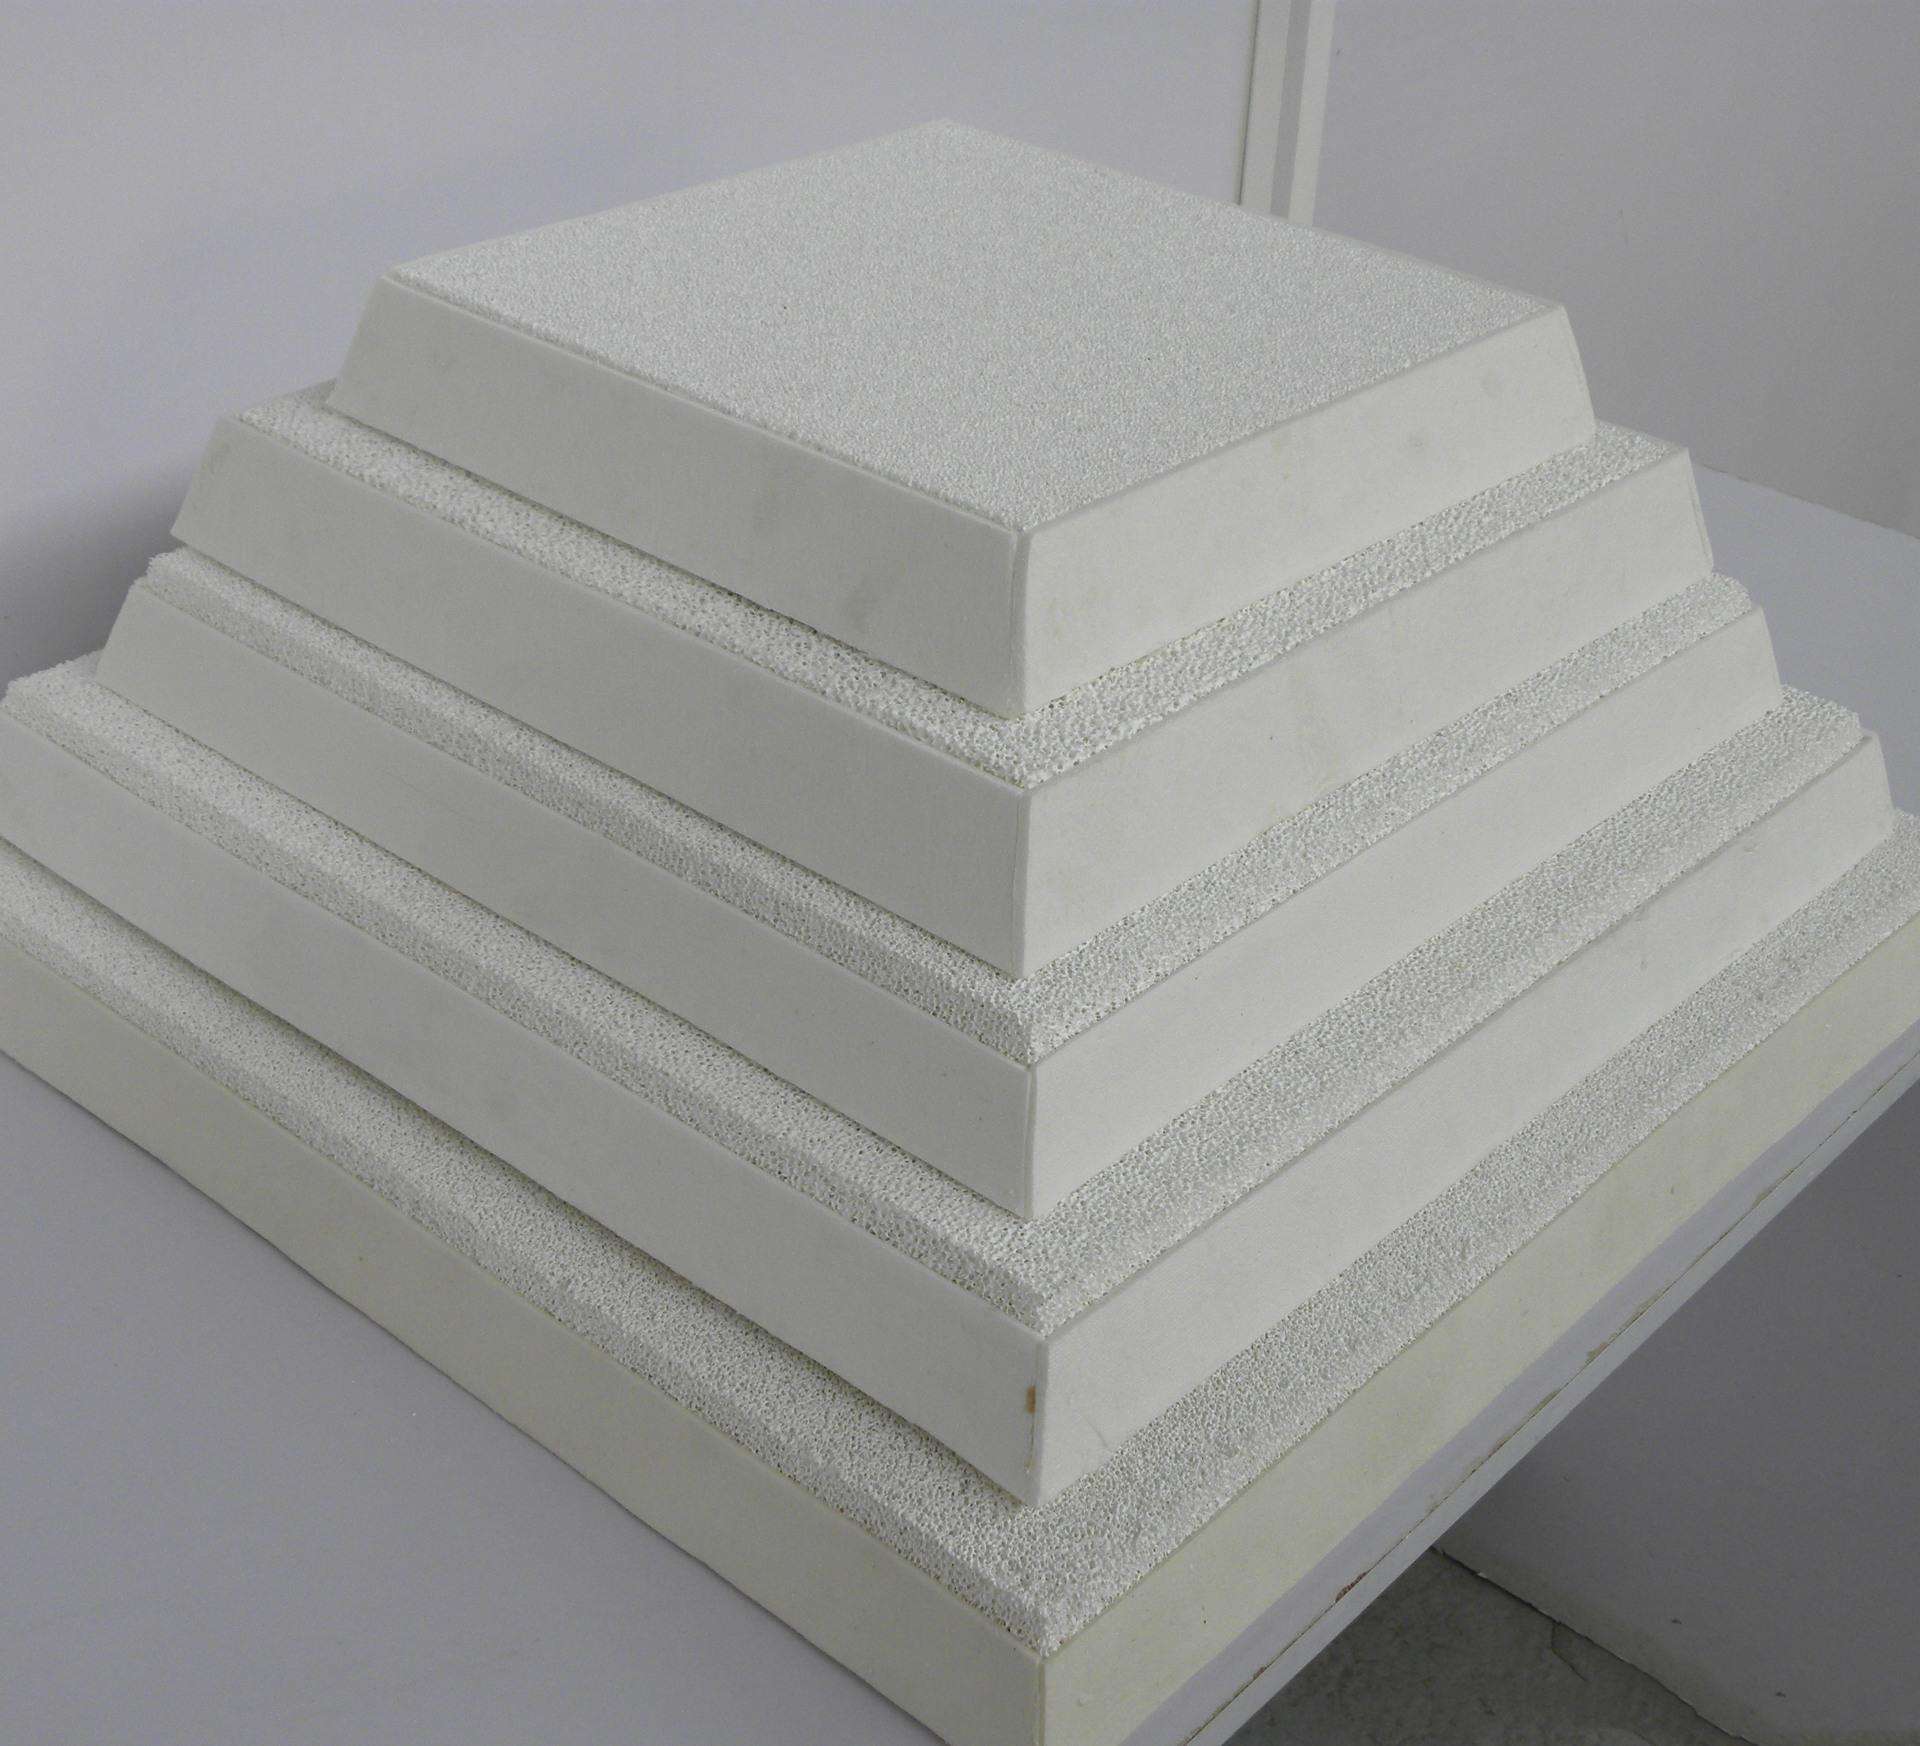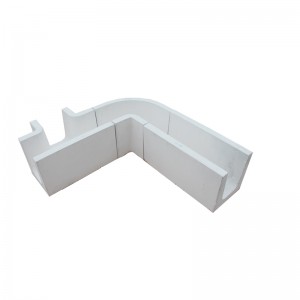
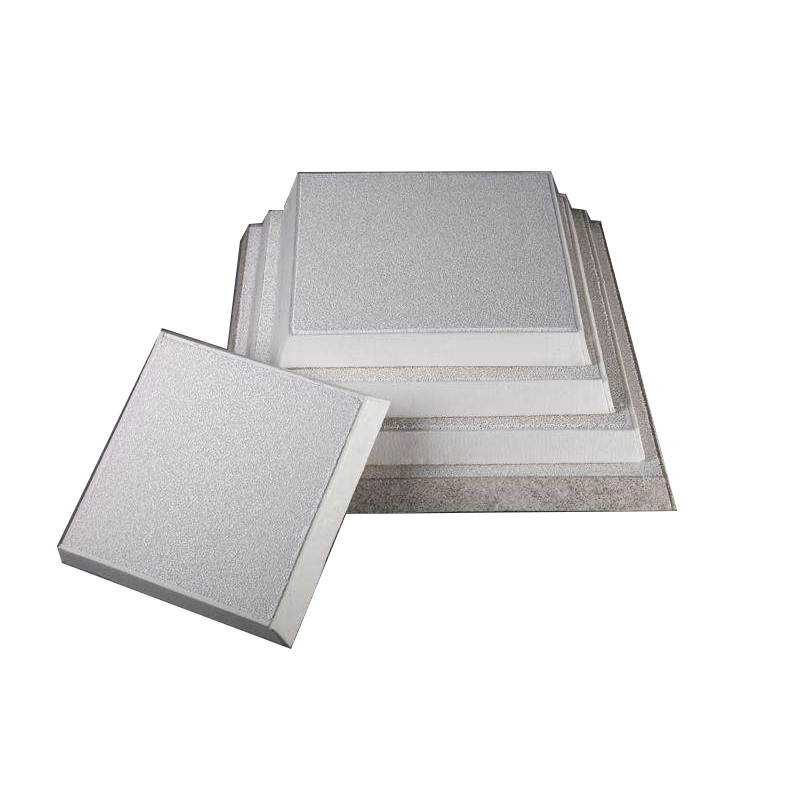
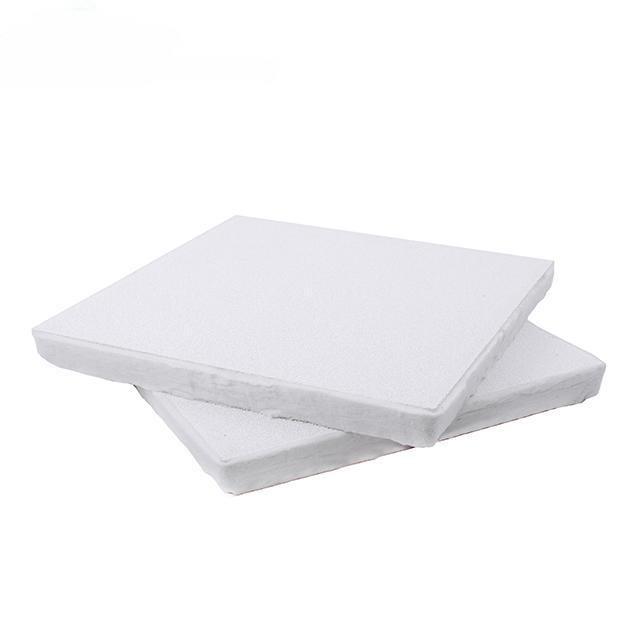
Ogniotrwały filtr z pianki ceramicznej do odlewów aluminiowych
Instrukcje:
Sprawdź i wyczyść powierzchnię obudowy filtra, aby utrzymać ją w czystości i bez uszkodzeń.sprawdzić bezpieczeństwo każdego urządzenia na linii produkcyjnej, w tympiece, pranie, skrzynki filtracyjne imaszyny do odlewania z gorącą górą.
Ostrożnie włóż płytkę filtracyjną do obudowy filtra i ręcznie dociśnij uszczelkę wokół płytki filtracyjnej, aby zapobiec przedostawaniu się lub unoszeniu się cieczy aluminiowej.
Równomiernie podgrzej skrzynkę filtracyjną i płytę filtracyjną, aby zbliżyć je do temperatury stopionego aluminium, a temperatura podgrzania płyty filtracyjnej nie powinna być niższa niż260℃Podgrzewanie wstępne w celu usunięcia zaadsorbowanej wody pomaga w błyskawicznym otworzeniu porów filtra, zapobiegając częściowemu zatkaniu porów płyty filtracyjnej na skutek rozszerzalności i kurczenia się pod wpływem ciepła.Elektryczny lub gazowyOgrzewanie można stosować do wstępnego nagrzewania, a normalne nagrzewanie trwa 15–30 minut.
Po wypłynięciu stopionego aluminium z komory filtracyjnej, przechodzi ono przez kanał spustowy do kolejnej platformy odlewniczej. W tym momencie należy zwrócić uwagę na zmiany ciśnienia hydraulicznego aluminium i utrzymać normalne zapotrzebowanie na przepływ cieczy aluminiowej. Normalne ciśnienie początkowe wynosi100-150 mm. Gdy zacznie przepływać stopione aluminium, ciśnienie spadnie poniżej75-100 mm, a następnie ciśnienie będzie stopniowo wzrastać.
Podczas normalnego procesu filtracji,unikaj pukaniaIwibrowanie płyty filtracyjnej. Jednocześnie pralka powinna byćwypełnione aluminiumwody, aby uniknąć zbytniego zmieszania cieczy aluminiowej.
Po filtracji należy na czas wyjąć płytkę filtracyjną i wyczyścić pudełko filtrujące.
| Rozmiar | Model/grubość (mm) | ppi | Uszczelka |
| 12 cali | 305/40 | 20,30,40,50,60 | 10 szt./karton |
| 12 cali | 305/50 | 10 szt./karton | |
| 15 cali | 381/40 | 6 szt./karton | |
| 15 cali | 381/50 | 6 szt./karton | |
| 17 cali | 432/50 | 6 szt./karton | |
| 20 cali | 508/50 | 5 szt./karton | |
| 23 cale | 584/50 | 5 szt./karton |